파우치형 리튬이온 배터리 구조와 제조 공정
1. 파우치 셀
파우치 셀은 알루미늄 라미네이트 필름을 포장재로 사용하는 전지입니다. 리튬이온 셀 외장은 파우치형과 강철·알루미늄·일부 플라스틱 등의 경질 케이스형으로 구분됩니다. 파우치 셀은 열접착으로, 경질 케이스는 일반적으로 용접으로 밀봉합니다.

2. 알루미늄 라미네이트 필름
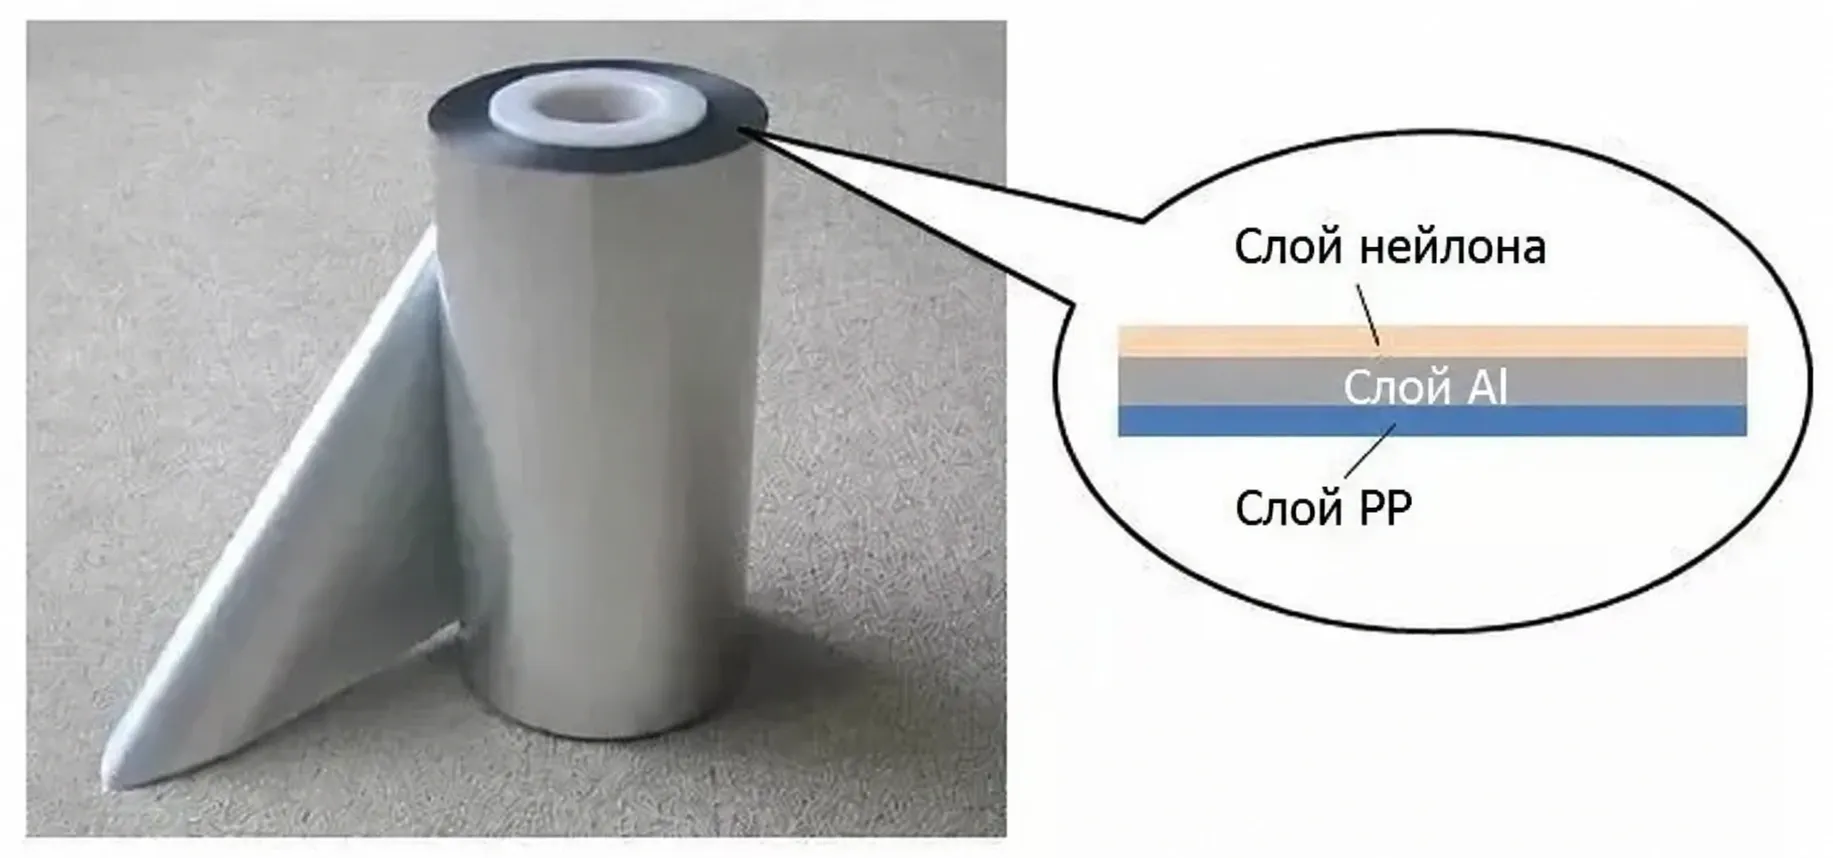
필름은 나일론층, Al층, PP층으로 구성됩니다. 나일론은 형상을 유지하고, Al은 수분을 차단하며 성형성을 제공하고, PP는 가열 시 용융·접착되어 냉각 후 실링을 형성합니다. 세 층을 균일하고 견고하게 결합하는 것이 중요합니다.

3. 필름 성형 공정
셀 치수에 맞춘 금형으로 가열하면서 권심을 담을 포켓을 성형합니다. 얇은 셀은 단일 포켓, 두꺼운 셀은 필름 변형 한계를 넘지 않도록 이중 포켓을 사용합니다. 필요하면 가스백 위치에 작은 포켓을 추가합니다.

4. 상부·측면 실링
권심을 포켓에 넣고 필름을 접은 뒤 상부, 측면, 1차, 2차 실링 영역을 형성합니다. 실링 헤드는 보통 약 180℃에서 PP층을 녹여 압착하고 냉각 후 접합합니다. 상부 실링에서는 양극 알루미늄 탭과 음극 니켈 탭을 탭 실런트의 PP와 필름 PP층으로 접합해 기밀성을 확보합니다.

5. 전해액 주입과 예비 실링
상부·측면 실링 후 X-ray로 권심 정렬을 검사하고 건조실에서 수분을 제거합니다. 가스백 쪽 개구부로 전해액을 주입한 뒤 즉시 예비 실링(1차 실링)하여 셀 내부를 외부 환경과 격리합니다.

6. 숙성, 화성, 지그 성형
주입 후 상온 또는 고온에서 숙성해 전해액이 전극을 충분히 함침하도록 합니다. 화성은 낮은 전류와 최고 사용 전압 미만으로 수행하는 최초 충전으로 안정한 SEI막을 형성합니다. 발생 가스는 가스백으로 이동합니다. 지그 화성은 가스 배출과 전극 계면을 개선하며, 두꺼운 셀은 내부 응력 변형을 줄이기 위해 지그 성형 또는 베이킹을 적용할 수 있습니다.

7. 2차 실링
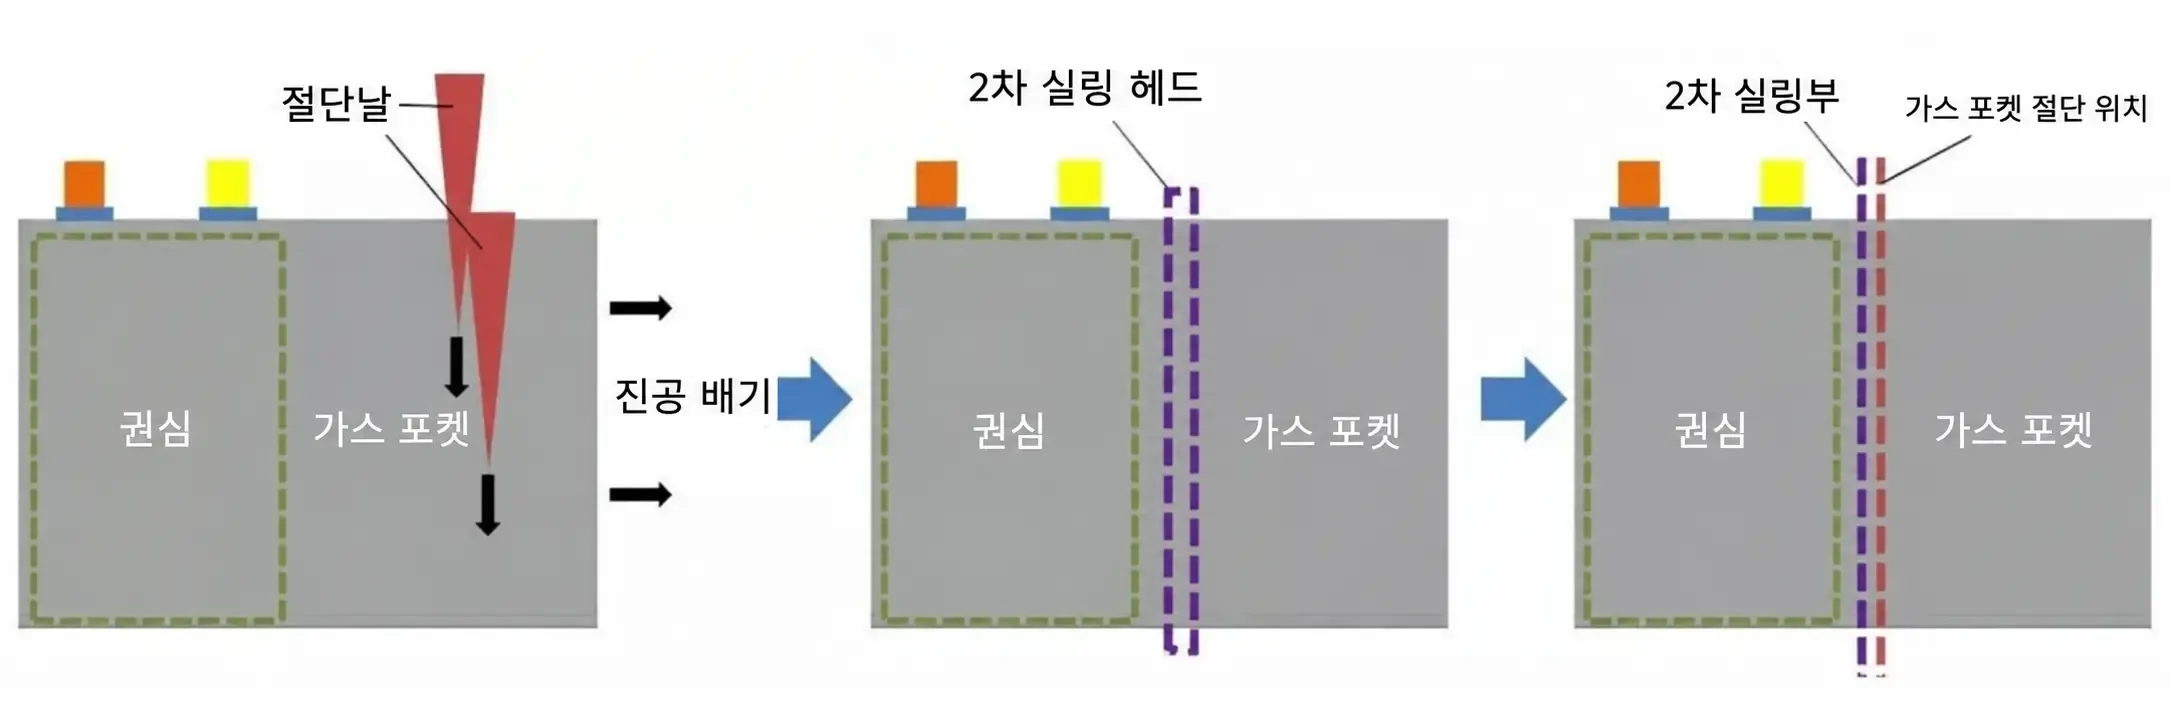
화성 후 가스백을 천공하고 진공 배기하여 가스와 소량의 전해액을 제거합니다. 즉시 2차 실링 영역을 열접착하고 가스백을 절단합니다. 이는 셀 포장의 마지막 실링 공정입니다.

8. 후속 공정
1차·2차 실링 가장자리를 재단하고 접은 뒤 용량 선별, 외관 검사, 테이프 부착, 가장자리 전압 검사, 탭 연결 용접, 출하 품질 검사를 진행합니다. 완성 셀은 Pack 공정에서 회로기판 용접과 최종 조립을 수행할 수 있습니다.
9. 필름 재단 치수 설계
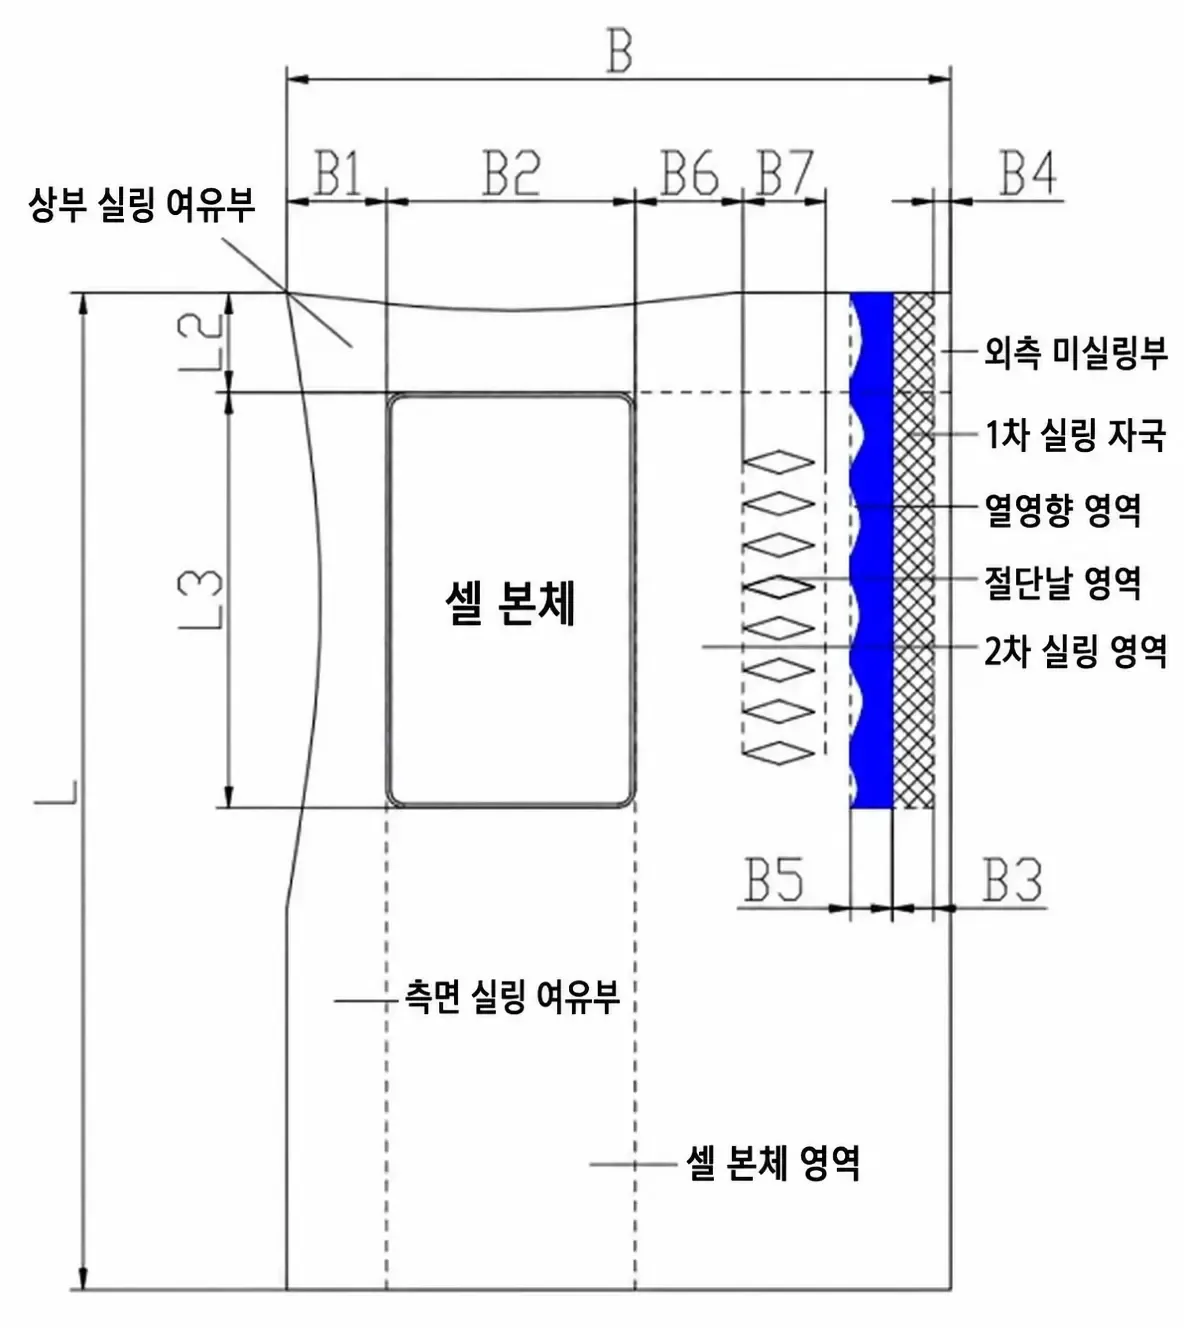
품질을 확보하면서 스크랩을 줄이는 것이 목적입니다. 일반 원단 폭은 400 mm와 480 mm이며, 50, 57, 66, 80, 96, 100, 120, 133, 160, 200 mm 같은 공약수 폭을 우선합니다.
폭 방향에서 포켓 길이≤150 mm이면 측면 여유 B1=12 mm, >150 mm이면 15 mm입니다. 1차 실링 폭 B3=5 mm, 미실링 여유 B4=2 mm, 열 영향 여유 B5=3 mm, 2차 실링 칼날과 셀 본체 거리 B6≥13 mm, 유효 개구 폭 B7≥4 mm입니다. 가스백 폭 B8=B-B1-B2이며 B8≥B3+B4+B5+B6+B7=27 mm를 만족해야 합니다. 주액량이 큰 경우 B8≥33 mm를 권장하고 액면과 가장자리 사이를 10 mm 이상 확보합니다.