
Конструкция и производство пакетных литий-ионных аккумуляторов
1. Пакетная ячейка
Пакетная ячейка использует алюминиево-полимерную ламинированную плёнку в качестве корпуса. Корпуса литий-ионных ячеек делятся на пакетные и жёсткие — стальные, алюминиевые и некоторые пластиковые. Пакет герметизируют термосваркой, а жёсткий корпус обычно сваркой.
2. Алюминиево-полимерная плёнка
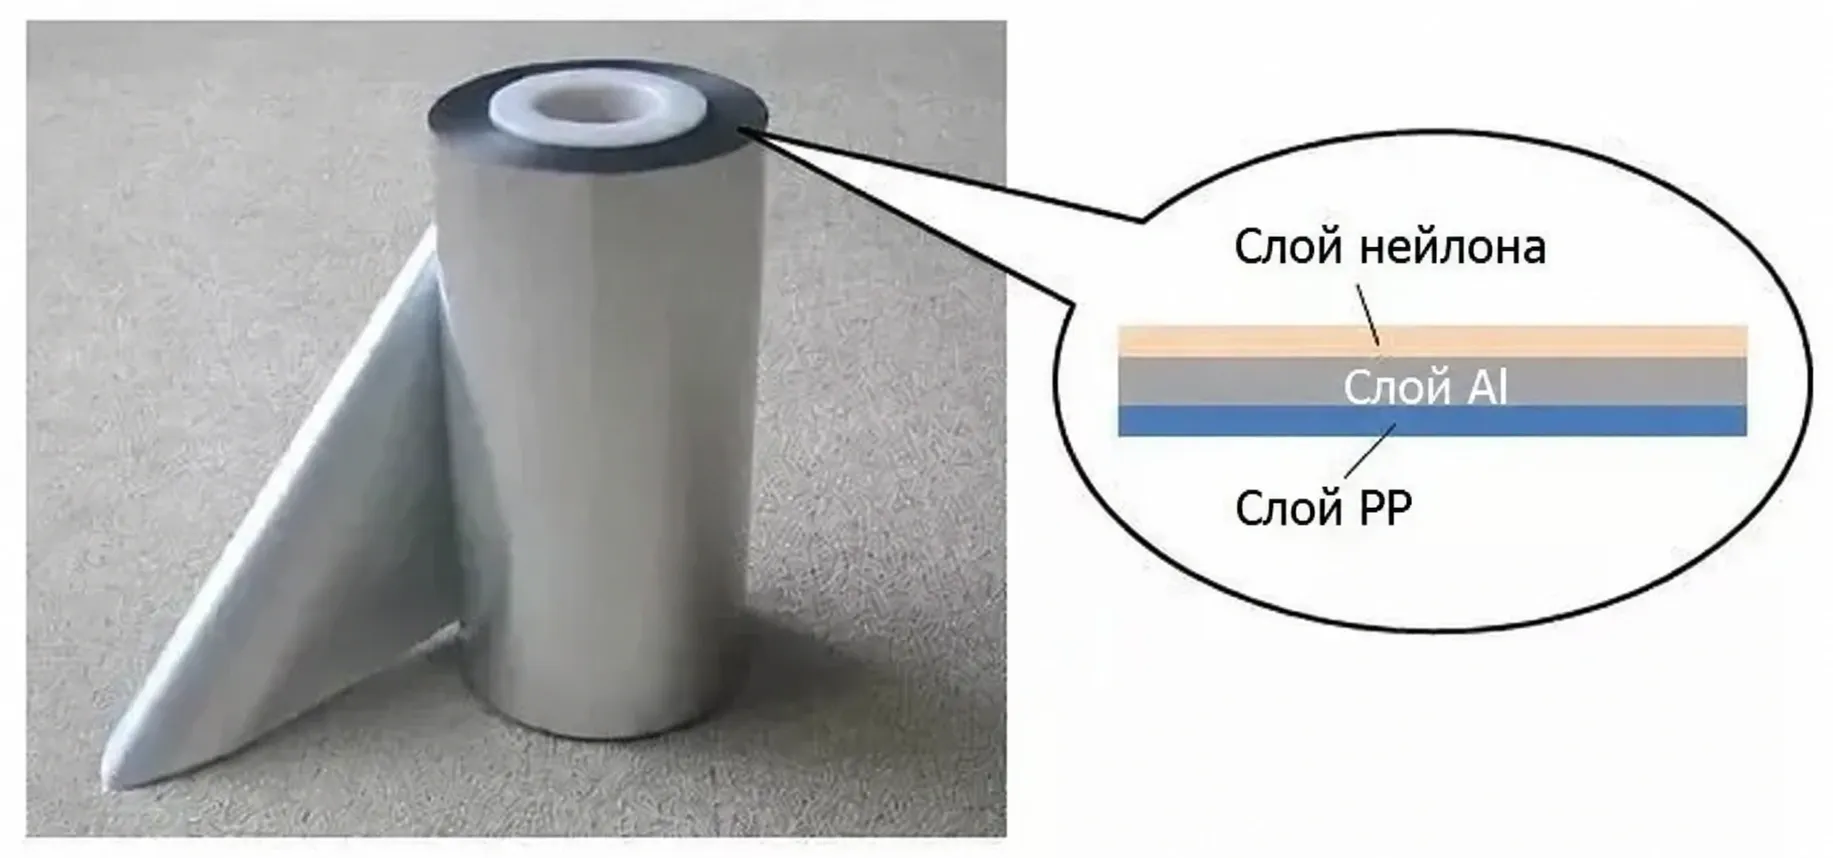
Ламинат состоит из нейлонового слоя, слоя Al и слоя PP. Нейлон сохраняет форму, алюминий блокирует влагу и обеспечивает пластичность при формовании, а PP плавится и склеивается при нагреве, образуя шов после охлаждения. Все три слоя должны быть соединены равномерно и прочно.

3. Формование плёнки
Нагретую плёнку формуют матрицей под размеры ячейки, создавая карман для рулонного электродного блока. Для тонких ячеек применяют один карман, для толстых — два, чтобы не превысить предел деформации плёнки. При необходимости в зоне газового мешка формуют дополнительное углубление.
4. Верхняя и боковая герметизация
Электродный блок помещают в карман и складывают плёнку. Формируют верхний, боковой, первый и второй швы. Сварочные головки обычно прижимают плёнку при температуре около 180 °C: слои PP плавятся и соединяются после охлаждения. Верхний шов охватывает алюминиевый положительный и никелевый отрицательный выводы; PP герметика выводов соединяется с PP плёнки и обеспечивает герметичность.
5. Заливка электролита и предварительная герметизация
После верхней и боковой сварки рентгеновским контролем проверяют положение рулонного блока, затем удаляют влагу в сушильном помещении. Электролит заливают через отверстие со стороны газового мешка и сразу выполняют предварительный, или первый, шов.
6. Выдержка, формирование и правка в оснастке
Ячейку выдерживают при комнатной или повышенной температуре для полного смачивания электродов. Формирование — первый контролируемый заряд малым током до напряжения ниже максимального рабочего; он создаёт стабильный слой SEI. Выделившийся газ поступает в газовый мешок. Формирование в оснастке улучшает отвод газа и интерфейс электродов. Толстые ячейки при необходимости правят или прогревают в оснастке для уменьшения деформации от внутренних напряжений.