ラミネート型リチウムイオン電池の構造と製造工程
1. パウチセル
パウチセルはアルミラミネートフィルムを外装材に用いる電池セルです。リチウムイオンセルの外装は、パウチ型と、鋼・アルミ・一部樹脂などの剛体ケース型に大別されます。パウチ型は熱封止、剛体ケース型は一般に溶接で封止します。

2. アルミラミネートフィルム
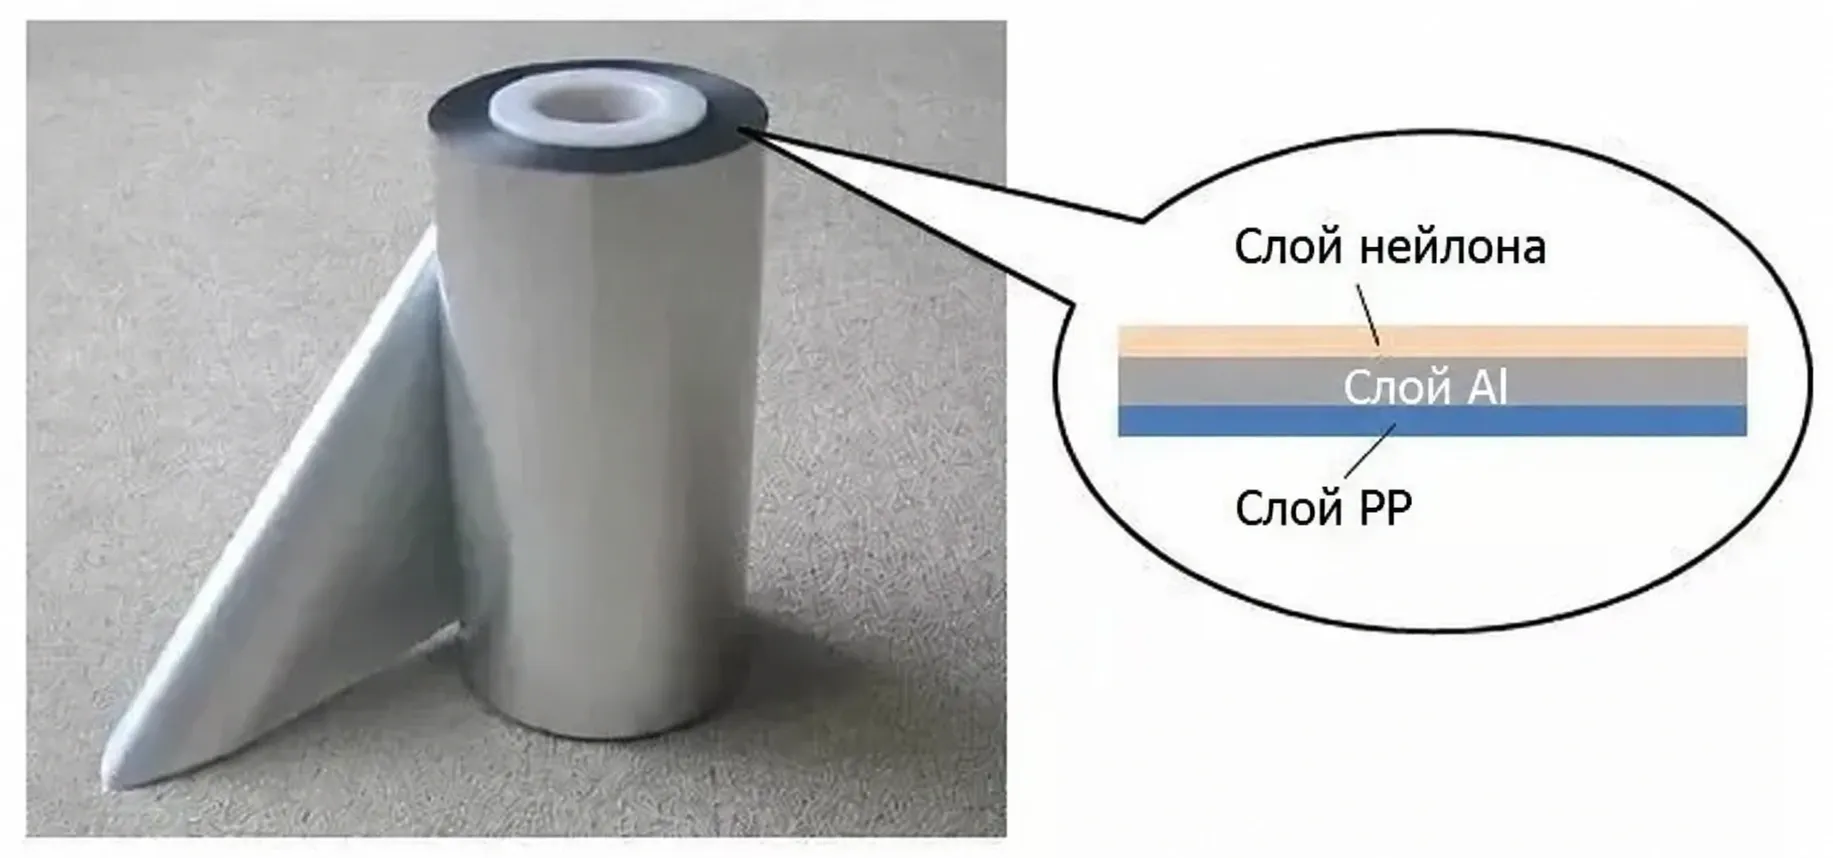
フィルムはナイロン層、Al層、PP層で構成されます。ナイロンは形状を保持し、Alは水分を遮断するとともに成形性を与え、PPは加熱時に溶融・接着して冷却後にシールを形成します。三層を均一かつ強固に接合することが重要です。

3. フィルム成形工程
セル寸法に合わせた金型を使い、加熱しながら巻回体を収めるポケットを成形します。薄型セルはシングルポケット、厚型セルはフィルムの変形限界を超えないようダブルポケットを用います。必要に応じてガスバッグ部に小さなポケットを追加します。

4. トップ・サイドシール工程
巻回体をポケットに入れてフィルムを折り、トップ、サイド、一次、二次シール部を形成します。シールヘッドは通常約180℃でPP層を溶融させ、冷却後に接着します。トップシールでは、正極アルミタブと負極ニッケルタブをタブシーラントのPPでフィルムのPP層に接合し、気密性を確保します。

5. 注液・予備封止工程
トップ・サイドシール後、X線で巻回体の整列を確認し、乾燥室で水分を除去します。ガスバッグ側の開口から電解液を注入し、直ちに予備封止(一次封止)して内部を外気から隔離します。

6. 静置・化成・治具整形
注液後、常温または高温で静置して電解液を電極に十分含浸させます。化成は低電流かつ最高使用電圧未満で行う初回充電で、安定したSEI膜を形成します。発生ガスはガスバッグへ移動します。治具化成はガス排出と電極界面を改善し、厚いセルでは内部応力による変形を抑えるため治具整形またはベーキングを行う場合があります。

7. 二次封止工程
化成後、ガスバッグを穿孔して真空引きし、ガスと少量の電解液を除去します。直ちに二次シール部を熱封止し、ガスバッグを切除します。これがセル外装の最終封止工程です。

8. 後工程
一次・二次シール縁を裁断・折り曲げた後、容量選別、外観検査、テープ貼付、端部電圧検査、タブ接続溶接、出荷品質検査を行います。完成セルはPack工程で回路基板の溶接と最終組立を行います。

9. フィルム裁断寸法設計
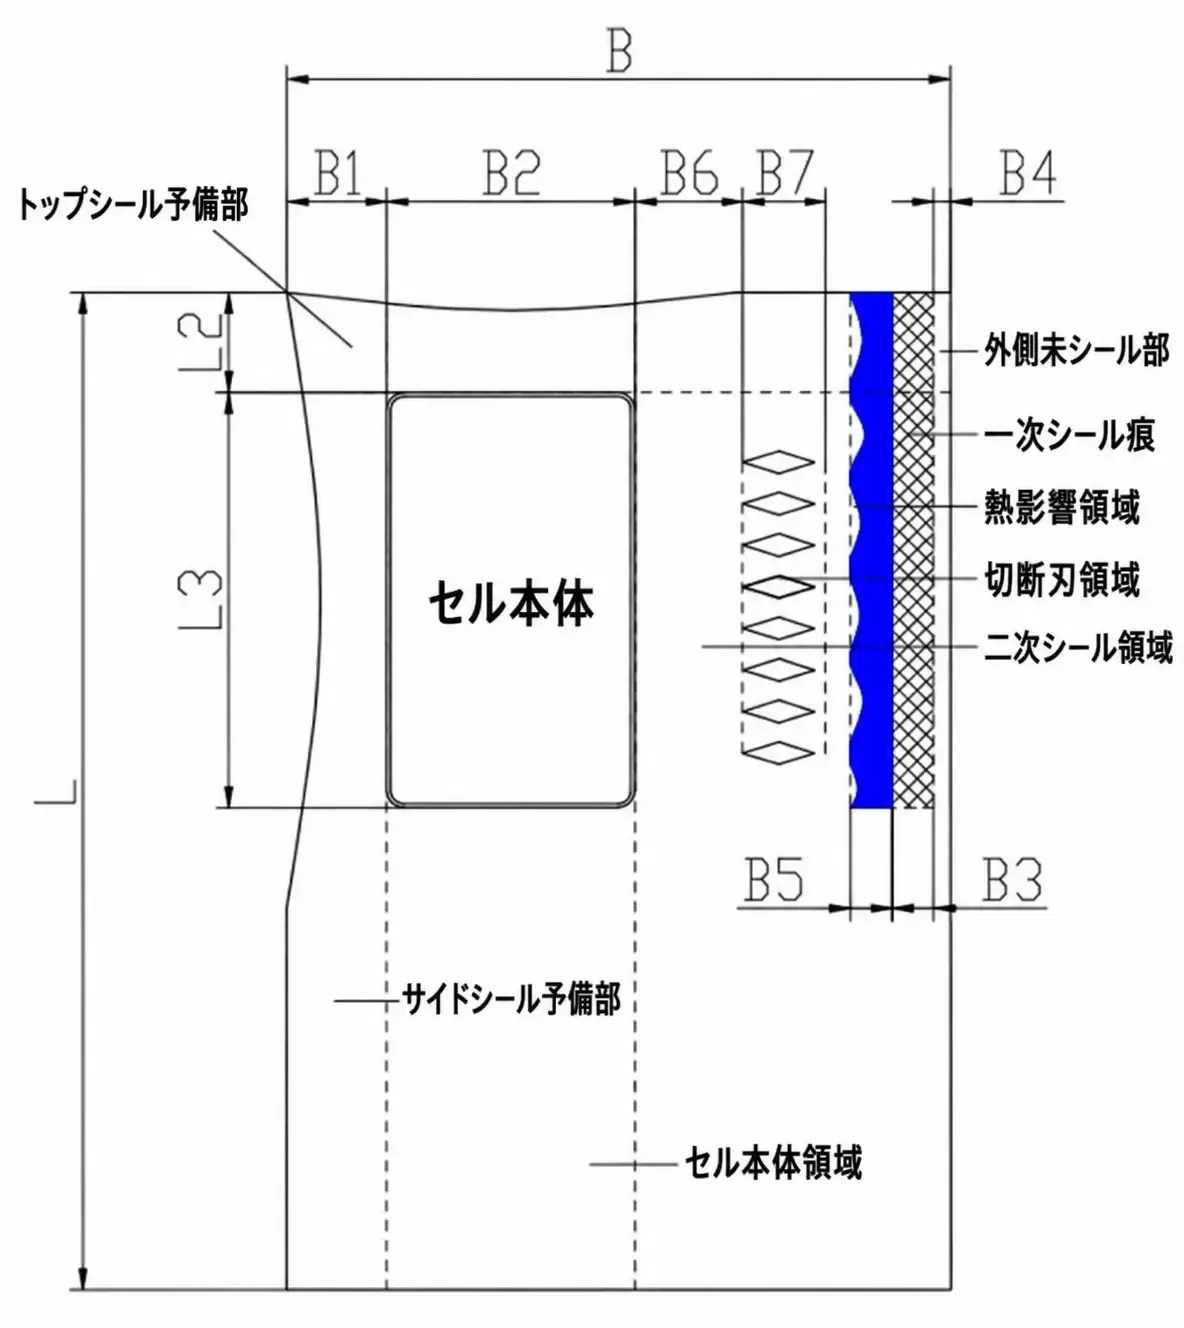
品質を確保しながら端材を減らすことが目的です。代表的な原反幅は400 mmと480 mmで、裁断幅は50、57、66、80、96、100、120、133、160、200 mmなどの公約数を優先します。
幅方向では、ポケット長≤150 mmのとき側部余裕B1=12 mm、>150 mmでは15 mm。一次シール幅B3=5 mm、未封止余裕B4=2 mm、熱影響余裕B5=3 mm、二次封止刃とセル本体の距離B6≥13 mm、有効開口幅B7≥4 mmです。ガスバッグ幅B8=B-B1-B2で、B8≥B3+B4+B5+B6+B7=27 mmを満たします。注液量が多い場合はB8≥33 mmを目安とし、液面から端部まで10 mm以上確保します。