
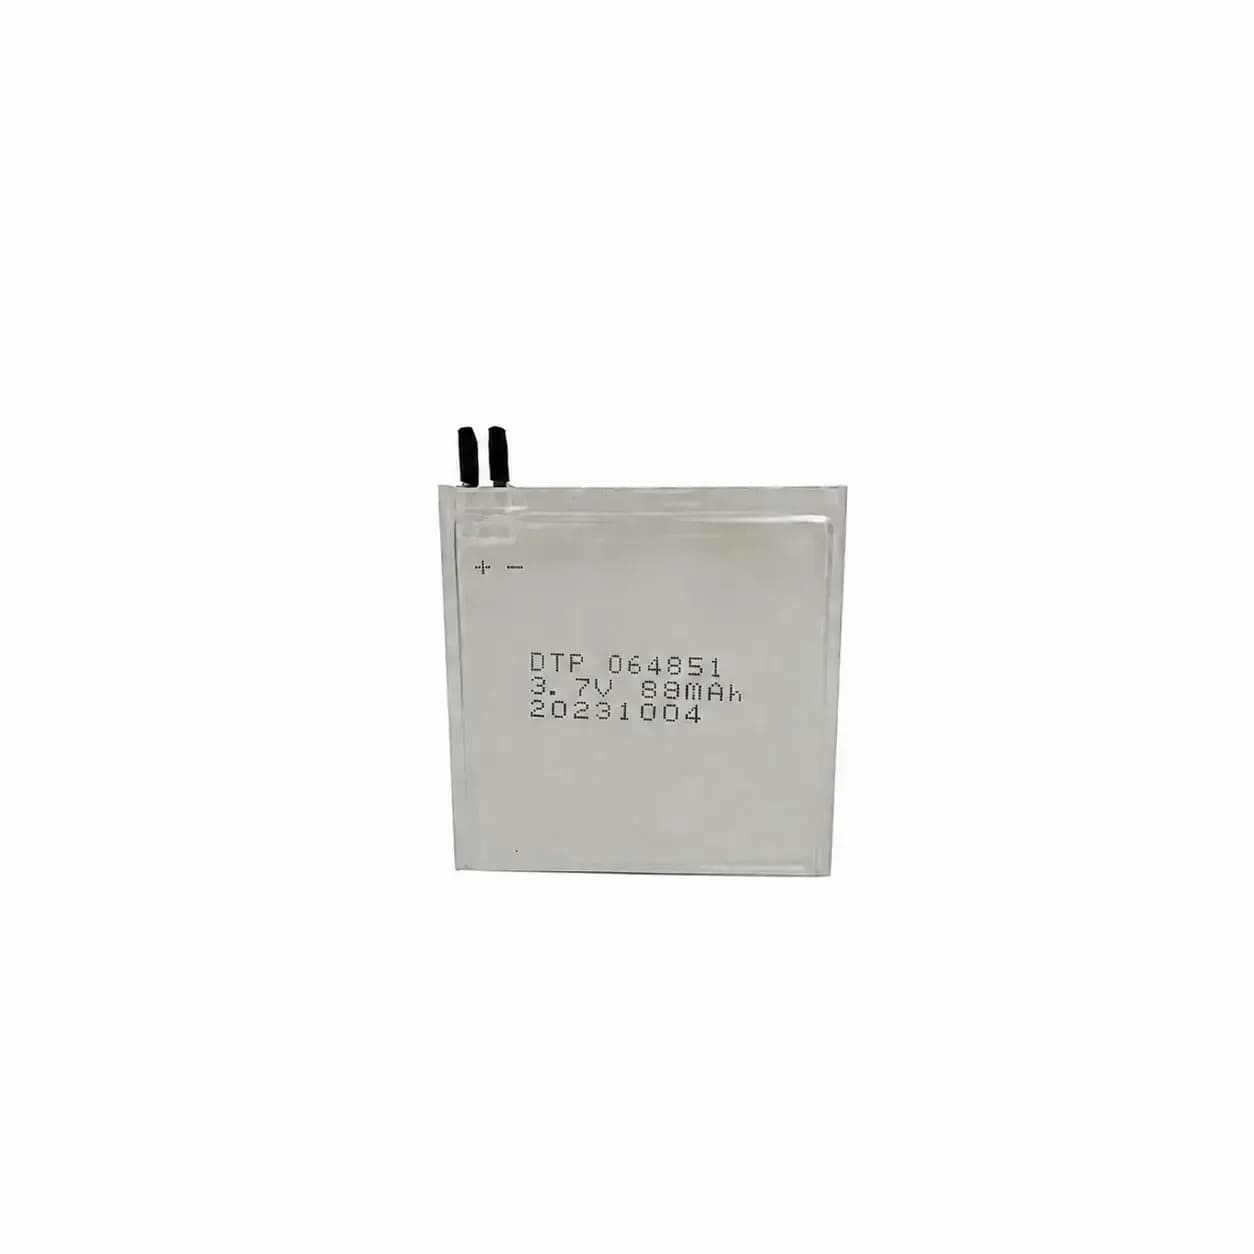
超薄锂电适用于智能胸牌、成人用品等轻薄产品,但厚度接近 1 mm 或更低时,必须平衡容量、峰值功率、耐用性、安全性和成本。
以下为通用电池工程信息,具体设计应独立验证
1. 能量密度与总容量:
活性物质空间有限,容量通常较小;封装材料和集流体占比上升,也可能降低质量能量密度。
- 体积限制: 电池的厚度被压缩到极薄(如 1mm 以下)时,其内部活性物质(正负极材料)的体积非常有限,因此电池的总容量通常较小,主要适用于低功耗设备。
- 能量密度: 虽然超薄电池可以做得很轻,但由于封装材料(如铝塑膜)和集流体在电池中所占的比例相对增加,其质量能量密度有时反而低于标准的厚电池。
2. 机械强度与耐用性:
薄铝塑膜更易受穿刺、折压或挤压;封口不良会吸湿、鼓包或失效。
- 易受损性: 封装层(铝塑膜)非常薄,相比于金属外壳电池,超薄软包电池更容易受到物理穿刺、折压或挤压而损坏,可能导致漏液或内部短路。
- 封装可靠性: 在极薄的边缘进行封口工艺难度较大,如果密封不严,电解液容易吸收空气中的水分,导致电池鼓包或失效。
3. 充放电性能:
极片和极耳变薄会提高直流内阻(DCR),强振动、脉冲负载或远距离无线传输时可能出现电压降。
- 内阻较高: 为了实现超薄化,极片和极耳往往也需要做得非常薄,这会增加电池的内部电阻(DCR)。
- 大电流放电能力: 高内阻限制了大电流放电的能力。如果智能胸牌或成人用品需要瞬时高功率(如强力震动或长距离无线传输),超薄电池可能会出现明显的电压降。
4. 制造工艺、成本与循环寿命:
叠片、焊接和注液精度要求高,良率挑战会增加成本;电极反复膨胀收缩也可能缩短循环寿命。
良率挑战: 制造超薄电池需要极高精度的叠片工艺或薄膜沉积技术。在生产过程中,极薄极片的对齐、焊接和注液都对设备精度要求极高,容易产生废品,导致成本显著高于标准电池。循环寿命: 极薄的电极在充放电过程中的物理膨胀和收缩更易导致活性物质脱落,从而影响电池的长期循环寿命。
5. 热管理:密闭超薄产品缺少空气对流空间,热量滞留会加速老化。
散热路径: 虽然超薄电池表面积大有利于散热,但在密闭、超薄的终端产品(如全密封的成人用品)中,电池一旦产生热量,由于内部空间极窄,往往缺乏有效的热对流空间,长期发热可能加速电池老化。

超薄电池的成本分析
主要源于从中段“卷绕”到精密“叠片”的工艺转变,以及热封、真空沉积带来的低生产效率和低良率瓶颈
- 中段叠片工艺效率与良率双重瓶颈:由于需要极高的对齐精度且极片分切易产生毛刺,叠片生产效率(相较于高速卷绕)大打折扣,导致设备投资高、生产良率较低。
- 软包铝塑膜封装与热封工艺的损耗:铝塑复合膜是软包电池的关键封装材料,由于超薄设计对边缘热封与冲坑精度的极端要求,易发生封口微小褶皱和对齐偏差,大幅增加了后道工序的材料报废成本。
- :微米级薄膜电池依靠磁控溅射或物理气相沉积,设备投资大,且沉积速度极慢,导致设备折旧成本及能耗分摊成本居高不下。