
软包锂离子电池结构及制作工艺
1、软包电芯
软包电芯是使用铝塑包装膜作为包装材料的电芯。锂离子电池包装主要分为软包电芯和金属外壳电芯,后者包括钢壳、铝壳及部分塑料外壳。软包电芯采用热封装,金属外壳电芯通常采用焊接封装。
2、铝塑包装膜
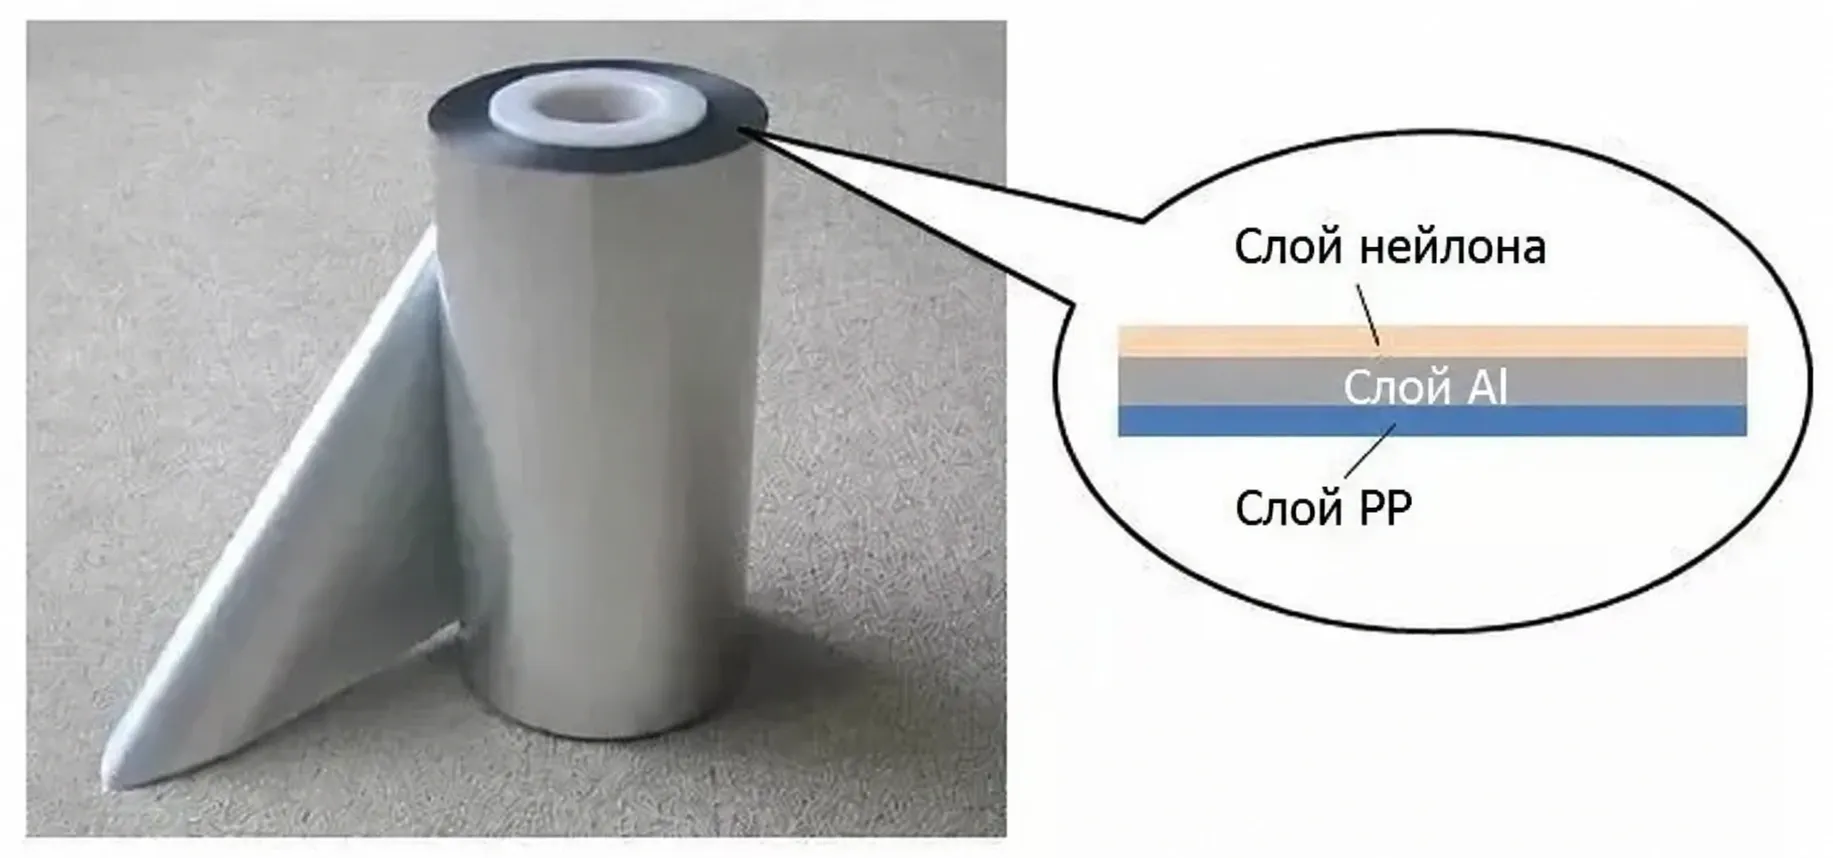
铝塑膜通常由尼龙层、Al层和PP层构成。尼龙层保持外形稳定;Al层阻隔水汽并在成型时提供塑性;PP层在加热后熔融并产生黏性,冷却后形成热封。铝塑膜的三层材料需要均匀、牢固结合,实际制造要求较高。
3、铝塑膜成型工序
根据电芯尺寸设计模具,在加热条件下冲出容纳卷芯的凹坑。薄电芯通常选择单坑,较厚电芯选择双坑,以避免单侧变形量过大而超过材料变形极限。根据设计需要,还可在气袋位置增加小坑以扩大气袋体积。成型并裁剪后的铝塑膜通常称为Pocket袋。
4、顶侧封工序
卷绕好的卷芯放入凹坑,沿折线对折包装膜,随后进行顶封和侧封。封装区域包括顶封区、侧封区、一封区和二封区。封头通常在约180℃下压合,使PP层熔化并在冷却后固化。顶封需要封住正极铝极耳和负极镍极耳,极耳胶中的PP与铝塑膜PP层熔融黏结,从而形成可靠密封。顶侧封机一般包含顶封和侧封工位。
5、注液、预封工序
顶侧封后,电芯先进行X-ray检查卷芯平行度,再进入干燥房除去水气。气袋侧开口用于注入电解液,注液完成后立即进行预封,也称一封,使内部与外部环境基本隔离。
6、静置、化成、夹具整形工序
注液和一封后,电芯进行高温或常温静置,使电解液充分浸润极片。化成是电芯的首次受控充电,电流较小且不充至最高使用电压,目的是形成稳定的SEI膜并激活电芯。化成会产生气体,因此需要预留气袋。部分工艺采用夹具化成,使气体充分挤入气袋并改善电极界面。厚电芯在化成后可能因内部应力变形,因此可增加夹具整形或夹具烘烤工序。
7、二封工序
化成后需要排出气体并完成第二次封装。二封通常包括刺破气袋、抽真空、二次热封和剪除气袋。刺刀刺破气袋后,气体和少量电解液被抽出,随后二封封头立即封住二封区,保证气密性。剪去气袋后,软包电芯基本成型。
8、后续工序
二封后进行裁边与折边,将一封边和二封边裁至合适宽度并折叠。随后进行分容,即容量测试;还会进行外观检查、贴胶、边电压检测、极耳转接焊和OQC检查。不同客户可增减工序。电芯完成后可送入Pack厂进行电路板焊接和包装。
9、铝塑膜裁切尺寸设计规范
设计目的,是在保证质量的同时节约铝塑膜并减少边角料。常见铝塑膜幅宽为400 mm和480 mm,裁切宽度宜选择其公约数,例如50、57、66、80、96、100、120、133、160、200 mm。
宽度方向:侧封边拉深预留B1在凹坑长度不大于150 mm时取12 mm,超过150 mm时取15 mm;一封边B3=5 mm;一封外未封区B4取2 mm;一封热辐射区B5取3 mm;二封刺刀距电芯主体B6不小于13 mm;刺刀口有效宽度B7不小于4 mm。气袋边B8=B-B1-B2,并应满足B8≥B3+B4+B5+B6+B7=27 mm。注液量较大时,B8建议不小于33 mm,并保证注液后液面距气袋边缘至少10 mm。
长度方向:顶封边宽度为L1,冲坑拉深变形顶封边预留L2在凹坑宽度不大于100 mm或L1不大于6 mm时取12 mm,否则取15 mm,凹坑长度为L3。单坑模具:L=2×(L2+L3)-(L2-L1-2)。双坑模具浅坑深度小于3.0 mm时:L=2×(L2+L3)-2;浅坑深度不小于3.0 mm时:L=2×(L2+L3)。
修边方面,单坑模具中,电芯厚度T小于4.0 mm时L4=2×(L1+L3)+0至0.3 mm,建议取0.2 mm;4.0至5.0 mm时增加0.3至0.8 mm,建议取0.5 mm;大于5.0 mm时增加0.8至1.5 mm,建议取1.0 mm。实际参数需根据模具、材料、设备和产品设计验证。