
锂电池的制造是一项融合材料科学、机械制造、电化学和质量管理的系统工程。完整流程通常包括前段极片制造、中段电芯组装以及后段化成、检测与包装。近年来,工艺升级的重点不只是提高能量密度,也包括降低溶剂和能耗、缩短化成时间、提升快充能力,以及用在线数据和人工智能降低缺陷率。每一道工序的稳定性,都会影响电池的容量、内阻、循环寿命和使用安全。
一、极片制造:建立电化学性能基础
1. 浆料配制

正极活性材料可根据产品需求选用钴酸锂、三元材料或磷酸铁锂,负极通常采用石墨或硅碳材料。活性材料需要与导电剂、粘结剂和溶剂按配方充分混合,形成均匀稳定的浆料。除了固含量和黏度,还要控制颗粒团聚、气泡、浆料温度和储存时间,因为这些因素会造成涂层针孔、厚度波动和局部电阻差异。
面向降低能耗的方向,干法电极正在成为重要的工艺研究路线。干法工艺减少或取消有机溶剂和长距离烘干,但对粉体混合、纤维化粘结剂、压延成膜和集流体附着提出了更高要求,目前更适合在明确的材料体系和设备窗口内逐步导入。
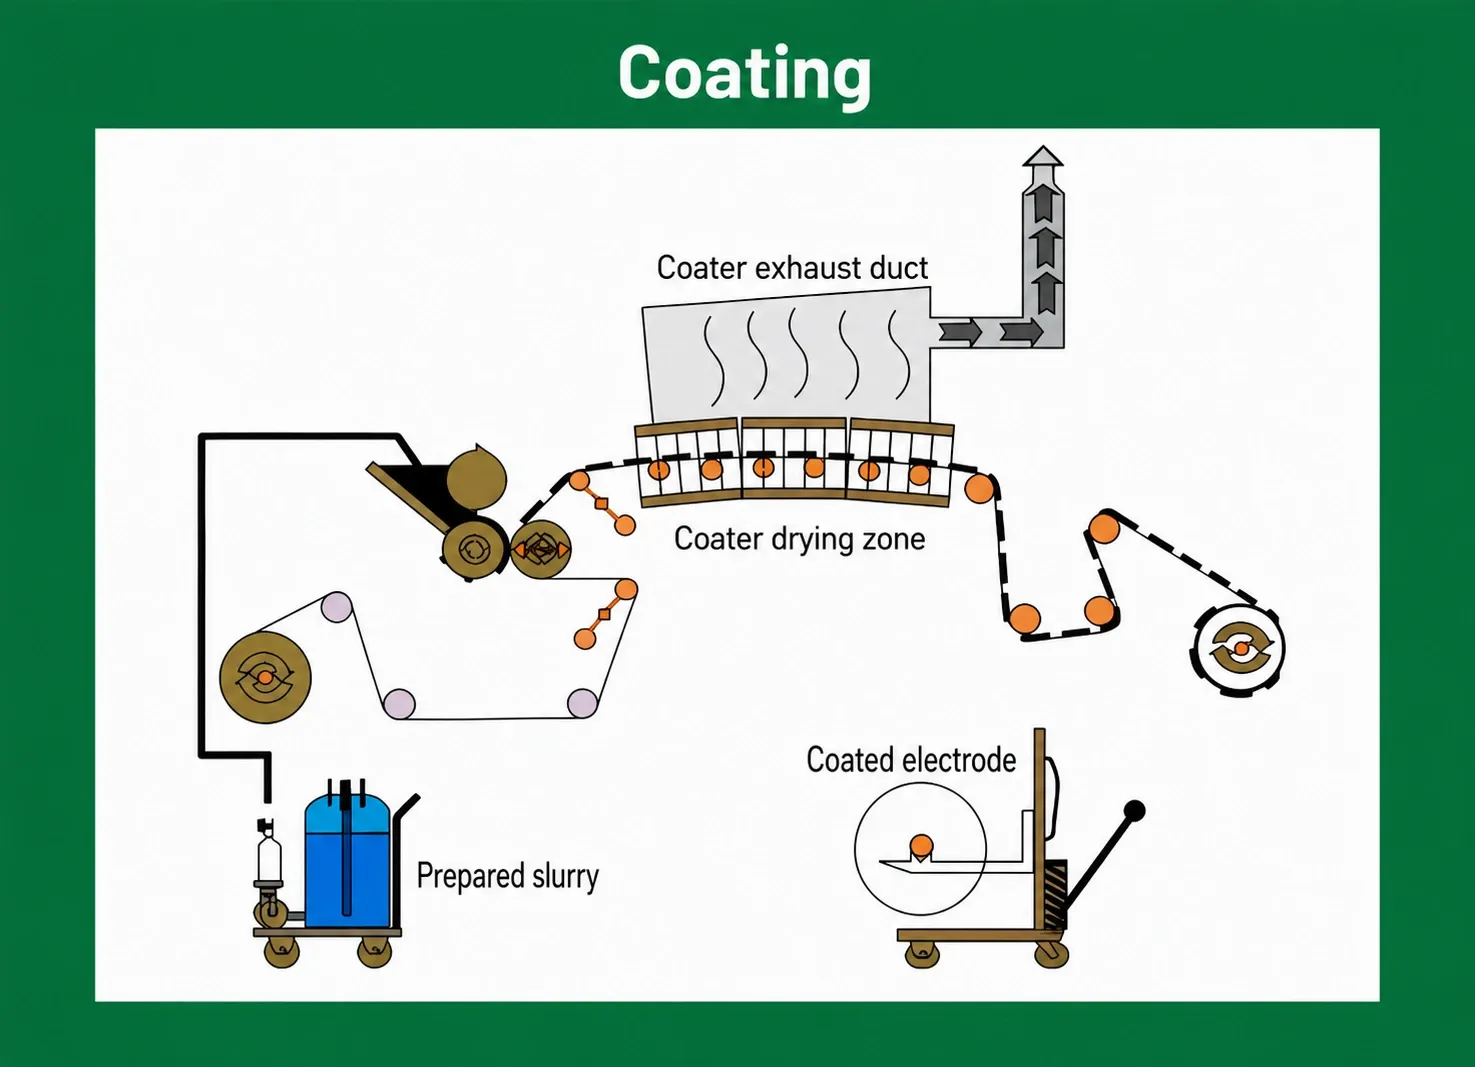
2.涂布

正极浆料涂覆在铝箔表面,负极浆料涂覆在铜箔表面。涂布后的极片经过多温区烘箱,去除溶剂并形成连续的电极卷材。涂层厚度、面密度、边缘轮廓和残余溶剂需要持续监控,在线面密度、视觉和温度数据可以在卷材完成前发现偏差。
烘干速度不能只追求越快越好。升温过快可能造成表面先干、内部溶剂迁移受阻,进而产生孔隙分布不均或粘结剂迁移。先进产线通常将风量、温度、张力和排风联动控制,并将关键数据与卷材批次绑定,便于追溯。
3. 辊压、分切与模切

干燥极片通过辊压降低厚度、提高压实密度并增强附着力。压实密度提高有助于能量密度,但孔隙率过低会降低电解液浸润和锂离子传输能力,因此辊隙、线压力、极片回弹和温度需要结合倍率性能共同优化。
随后根据电芯设计进行分切和模切,形成指定宽度、尺寸和极耳结构的极片。分切边缘的毛刺、粉尘和微裂纹必须受控,否则可能造成隔膜损伤或内部短路。对硅碳负极而言,还需为充放电过程中的体积变化预留结构和压实裕量;部分高能量密度路线还会研究预锂化,以补偿首次不可逆容量损失。
二、电芯组装:形成稳定的内部结
4. 极耳焊接
将正负极极耳分别连接到对应的集流体,并检查焊接强度、导通情况和潜在短路。超声波、激光等焊接方式都需要控制能量、压力、速度和热影响范围。焊点既要有足够机械强度,也不能产生飞溅、裂纹或过大的接触电阻;焊后电阻和外观数据应与单体序列关联。
5. 叠片或卷绕
根据电芯结构选择叠片或卷绕工艺,使正极、隔膜和负极按设计顺序组合。隔膜用于隔开正负极,同时允许锂离子通过。过程中的对齐精度会影响内阻、容量和安全性,张力控制、纠偏和视觉检测需要协同工作。
对于高倍率和大容量电芯,极片边缘、隔膜褶皱和局部错位都可能放大为热风险。较新的产线会把高速视觉检测、张力曲线和缺陷坐标结合起来,实现对异常单元的隔离,而不是等到最终测试才筛除。
6. 包装与烘烤
软包电芯使用铝塑膜形成外包装腔体;其他结构则采用相应壳体进行封装。封装前通常需要真空烘烤,去除极片、隔膜和壳体中的残余水分。烘烤温度、时间、真空度和装载量需要经过验证,不能简单套用单一参数。
软包封边还要关注封宽、封口温度、压力、时间以及铝塑膜内层的完整性。封装缺陷可能在化成产气或长期循环后才显现,因此过程密封检测和后续气密性抽检都很重要。
7. 注液与预封
在低湿度环境中注入适量电解液,使其充分接触电极材料,然后进行预封装。注液量、注液速度、真空度和静置时间会共同影响浸润均匀性。水分控制是这一环节的重点,水分可能与电解液发生反应并影响电芯安全。
为适应快充和高负载,电解液配方、添加剂和孔隙结构需要协同设计;单纯增加注液量并不能解决浸润或析锂问题。低露点干燥房、设备密封和人员物料管理必须作为一个整体进行控制。
三、化成与后处理:激活并稳定电芯
8. 浸润与静置
注液后的电芯需要静置,使电解液渗透到电极孔隙中,改善反应均匀性。厚电极和高压实电极的浸润时间通常更敏感,可通过真空辅助、温度控制或优化孔隙结构来缩短等待时间。浸润不足会使化成电流分布不均,造成局部阻抗和产气差异。
9. 化成充电
通过受控的小电流充电激活电极材料,并在负极表面形成稳定的固体电解质界面膜。化成参数会影响循环寿命、自放电和产气情况。当前工艺开发更加重视电流曲线、温度、压力和电压响应的联合控制,并根据不同化学体系调整预充、恒流、恒压和静置步骤。
在快充电芯中,负极析锂是需要重点防范的失效机制。负极材料、孔隙率、极片负载、冷却条件和充电曲线必须共同验证,不能只用更高电流换取更短时间。化成过程中采集的电压、厚度和温度变化,也可用于提前识别异常单体。